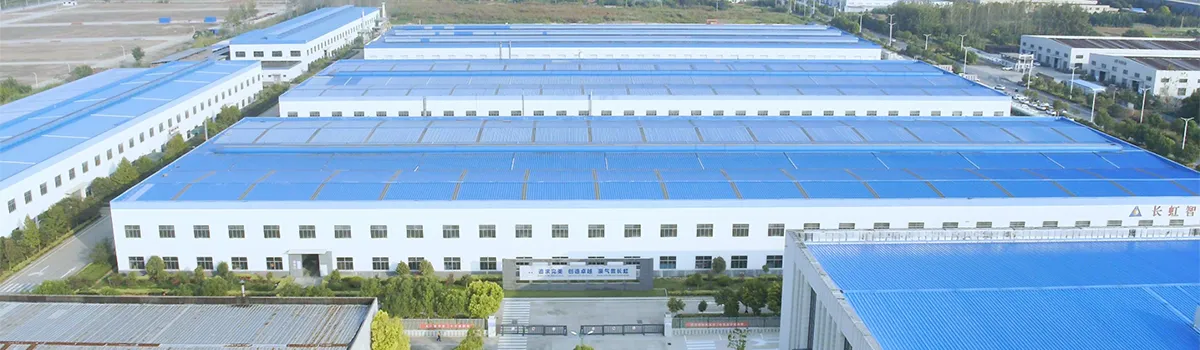
Производственные площадки
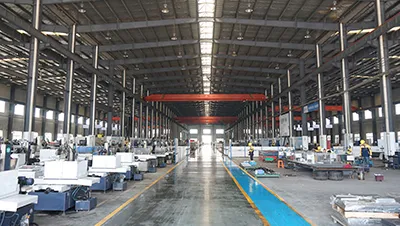 Механический цех
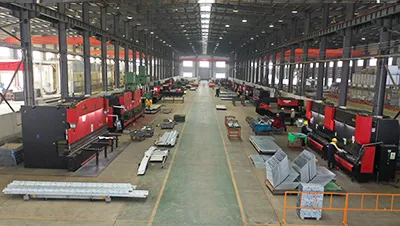 Цех изготовления нестандартного оборудования
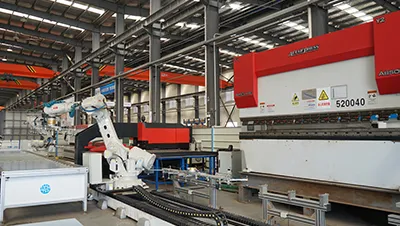 Сборочный цех
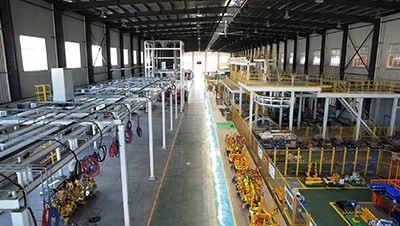 Электромонтажный цех
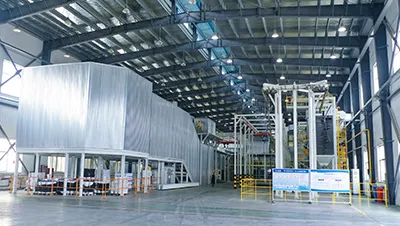 Окрасочный цех
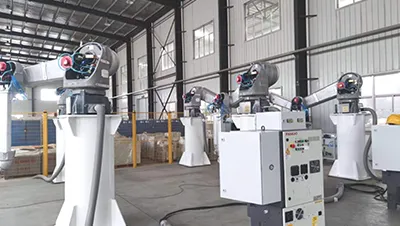 Участок предварительной сборки роботизированных комплексов
Производственное оборудование и технологические возможности
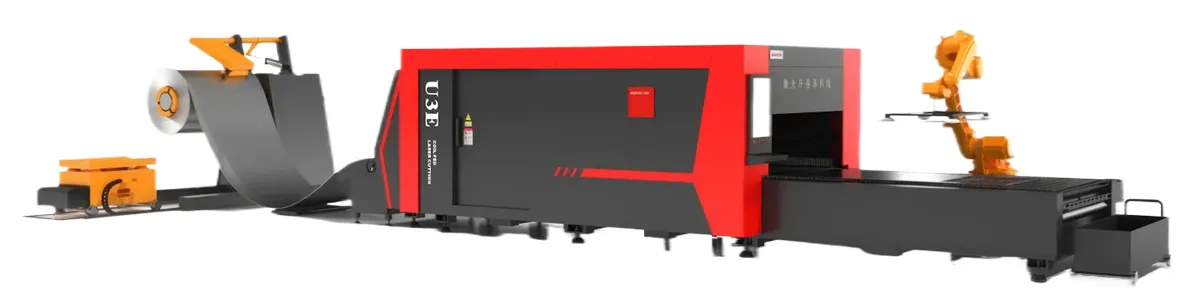 Линия лазерной резки и размотки металлических рулонов (2 линии)
 Координатно-револьверный пресс с ЧПУ (4 штуки)
 Листогибочные прессы с ЧПУ (6 штук)
 Гидравлические гильотинные ножницы с ЧПУ (8 штук)
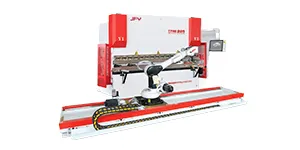 Автоматический листогибочный станок
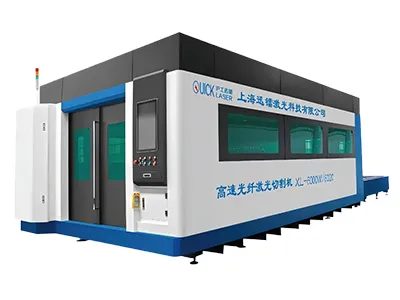 Лазерные станки для резки металла мощностью 12 кВт (5 штук)
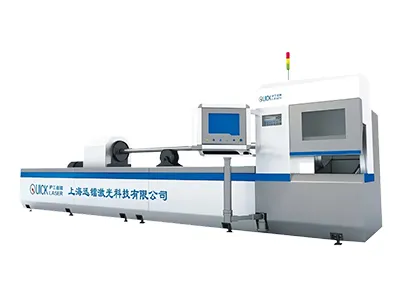 Лазерный станок для резки труб (3 штуки)
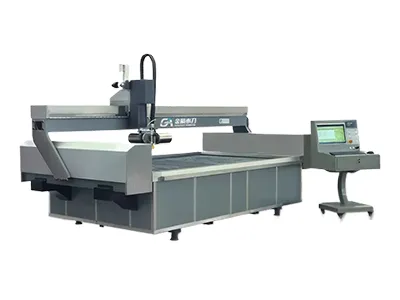 Станок гидроабразивный резки
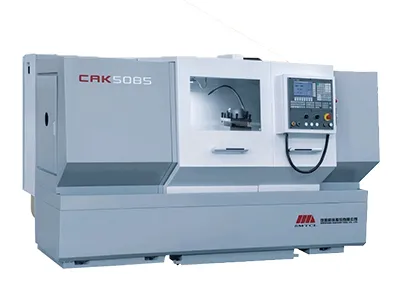 Токарный станок ЧПУ с горизонтальной станиной (5 штук)
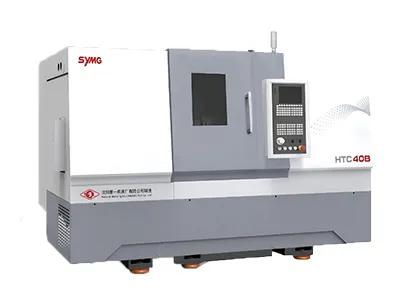 Горизонтальные токарные станки с ЧПУ (3 штуки)
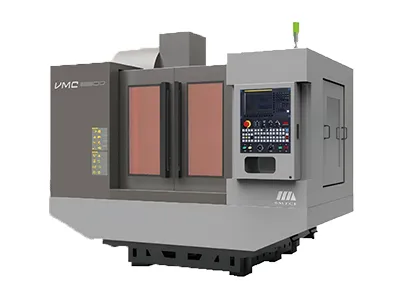 Обрабатывающие центры с ЧПУ (9 штук)
Зона хранения готовой продукции
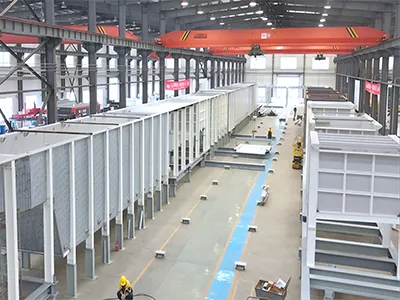 Линии предварительной обработки и катафореза
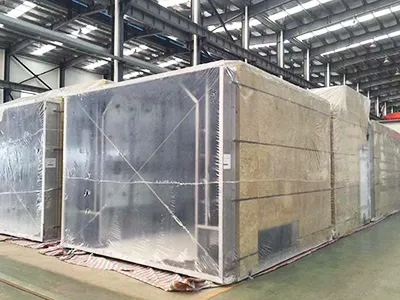 Сушильная камера
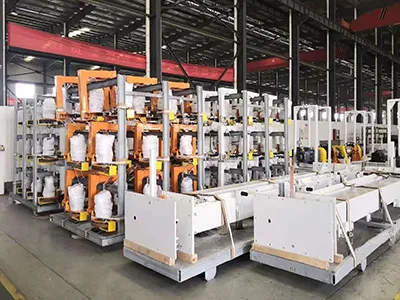 Конвейер окончательной сборки
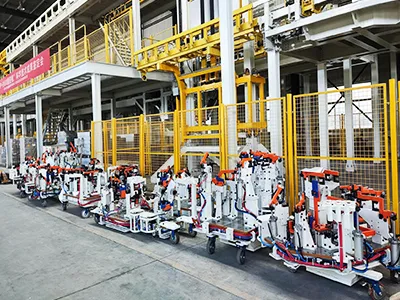 Сварочная оснастка и приспособления
Система контроля качества
- Входной контроль сырья и материалов
при поступлении проверяются технические характеристики и соответствие материалов установленным спецификациям. Проводится выборочный контроль и испытания ключевых эксплуатационных показателей. Это позволяет исключить использование материалов, не соответствующих требованиям, на последующих этапах производства. - Контроль качества поставщиков
для основных комплектующих и узлов, закупаемых у сторонних производителей, организуется контроль непосредственно на производственных площадках поставщиков. Особое внимание уделяется ключевым технологическим операциям и соблюдению требований к качеству на всех этапах изготовления. - Контроль производственных процессов
в ходе производства осуществляется мониторинг критически важных технологических параметров. Проводятся проверки в режиме реального времени, а при выявлении отклонений принимаются корректирующие меры для обеспечения стабильности и управляемости производственных процессов. - Контроль монтажа и установки оборудования
сборка выполняется в строгом соответствии с технологическими инструкциями. Ключевые параметры и результаты работ документируются. После завершения монтажа проводится проверка работоспособности оборудования и соответствия установленным техническим требованиям.